
LATEST NOTE
铝型材加工设备在新能源汽车零部件制造中的工艺适配与选型要点
新能源汽车零部件制造对铝型材的依赖正在加深——从电池托盘、防撞梁到门槛梁、副车架,铝合金挤压件凭借轻量化和比强度优势,逐步替代传统钢制结构。这类零件对加工精度的要求比传统建筑铝型材高出不少:以电池托盘边框为例,装配面的平面度通常需控制在0.5mm以内,孔位公差要求在±0.1mm级别。普通铝型材加工设...
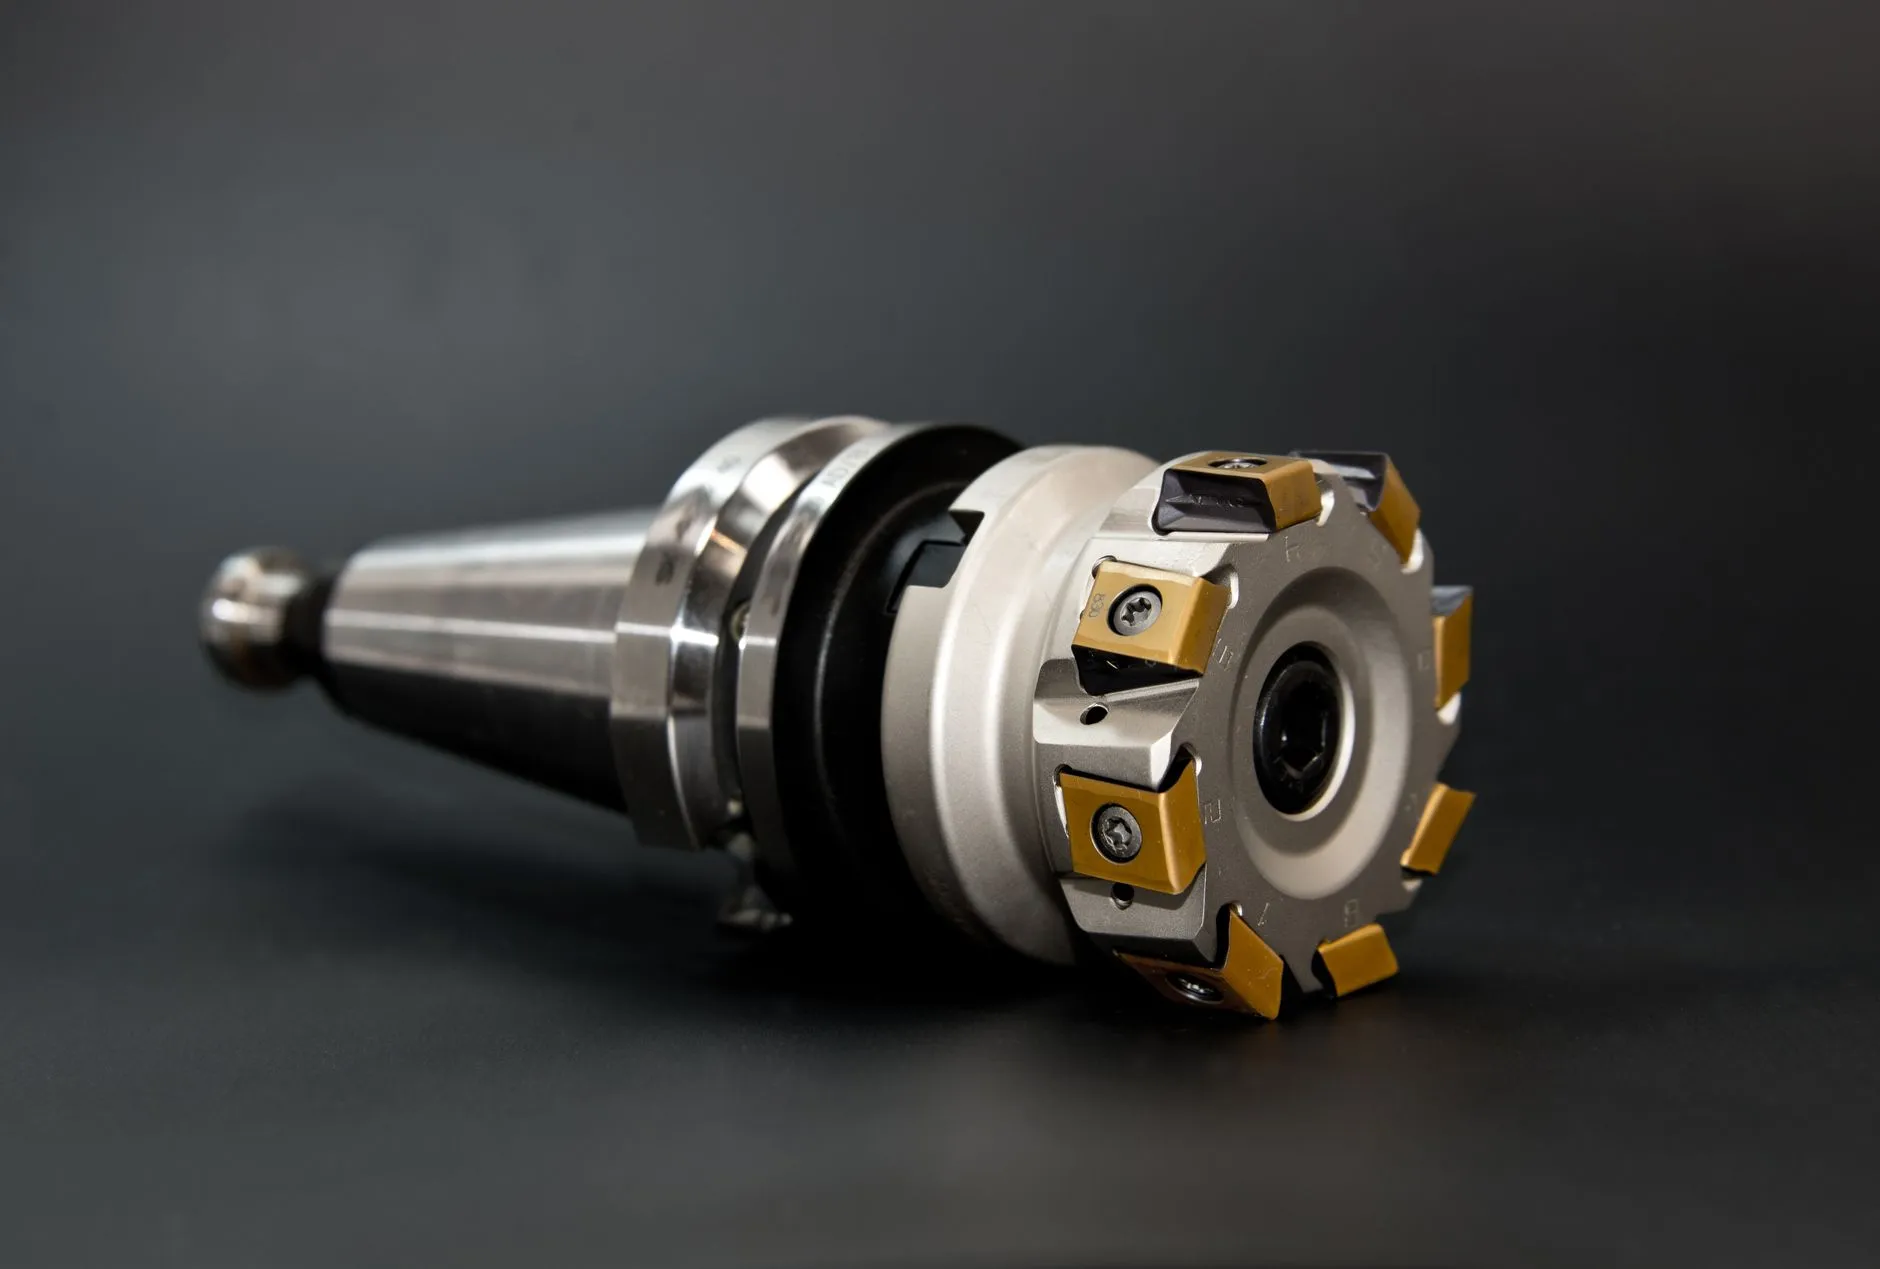
新能源汽车零部件制造对铝型材的依赖正在加深——从电池托盘、防撞梁到门槛梁、副车架,铝合金挤压件凭借轻量化和比强度优势,逐步替代传统钢制结构。这类零件对加工精度的要求比传统建筑铝型材高出不少:以电池托盘边框为例,装配面的平面度通常需控制在0.5mm以内,孔位公差要求在±0.1mm级别。普通铝型材加工设备若未经工艺适配,很难稳定满足这类指标。下面结合设备选型和工艺实践,梳理几个关键要点。
一、新能源汽车铝型材加工的工艺特征
与门窗、幕墙类铝型材相比,新能源汽车结构件在加工上有三个显著差异:
- 壁厚与截面复杂度不同:电池托盘型材多为薄壁多腔结构,壁厚常在1.5~3mm之间,切削时易变形、易振动;而门窗加工设备面对的多为2~5mm的规则截面,切削余量分布相对均匀。
- 加工节拍与批量逻辑不同:汽车零部件偏向大批量、高节拍生产,单件加工时间以秒计,设备需具备快速换刀和高速进给能力。
- 检测闭环要求更高:汽车件普遍要求在线或近线检测,设备需预留数据接口和测量工位。
这意味着,直接将幕墙加工设备或门窗产线的加工中心用于汽车件,往往在刚性和精度保持性上捉襟见肘。设备选型需从工艺源头重新审视。
二、设备选型中的三个核心适配维度
1. 主轴与刚性匹配
薄壁多腔型材切削时振动是精度损失的主因。建议选用高刚性电主轴或机械主轴,转速范围覆盖8000~24000rpm,配合轻量化刀具路径策略,减少切削力对薄壁的挤压变形。对于壁厚小于2mm的腔体结构,采用高速小切深、多刀次的工艺路线,比大切深一刀成型更稳妥。
2. 夹具与定位方式
汽车型材多为非标截面,通用台钳难以稳定夹持。实际产线中常用专用仿形夹具+真空辅助吸附的组合方案,夹紧力需可调,避免薄壁件在装夹阶段就产生塑性变形。定位基准优先选择型材挤压成型的工艺基准面,减少二次装夹误差累积。
3. 行程与多面加工能力
电池托盘类零件长度可达1.5~2.5m,设备X轴行程需留有余量。同时,汽车件常需在型材的多个面上完成铣削、钻孔、攻丝,四轴或五轴联动配置能减少装夹次数,将多工序集中到一次装夹内完成,这对保证孔位一致性尤为关键。
三、常见工艺问题与应对
实际生产中,铝型材加工设备在新能源汽车零部件场景下最常反馈的问题集中在两类:
- 薄壁件加工后回弹超差:多因切削热积累和夹紧力过大导致。可通过提高冷却液覆盖率、降低单齿进给量、优化夹紧点分布来改善。
- 长型材孔位累积误差:与设备丝杠热伸长和定位补偿策略有关。建议设备具备光栅尺全闭环反馈,并在程序中加入热补偿参数。
另外,铝屑排屑在深腔加工中容易堆积,选用大流量内冷刀具和合理的排屑角度,能明显降低断刀和表面划伤风险。
从门窗、幕墙铝型材加工延伸到新能源汽车零部件,设备的底层逻辑并未改变——刚性、精度、稳定性始终是核心。差别在于工艺窗口更窄、对设备适配深度的要求更高。佛山市乾丰永聚机械有限公司在铝型材加工设备的工艺匹配上积累了多行业经验,无论是建筑型材产线还是汽车结构件加工场景,选型阶段把工艺需求前置对齐,往往比后期改造更经济。
关键词:铝型材加工设备,门窗加工设备,幕墙加工设备