
LATEST NOTE
门窗加工设备精度控制与幕墙型材铣削质量管控关键技术解析
门窗幕墙行业对型材加工精度的要求,这几年明显在收紧。一方面是高层次建筑对幕墙平整度、气密性的验收标准在提升,另一方面铝合金型材壁厚减薄、截面复杂化,让切削过程中的让刀、振动和热变形问题更加突出。很多加工厂发现,同样是采购铝型材加工设备,不同产线跑出来的幕墙料铣削质量差异却不小,问题往往不在单一设备,...
门窗幕墙行业对型材加工精度的要求,这几年明显在收紧。一方面是高层次建筑对幕墙平整度、气密性的验收标准在提升,另一方面铝合金型材壁厚减薄、截面复杂化,让切削过程中的让刀、振动和热变形问题更加突出。很多加工厂发现,同样是采购铝型材加工设备,不同产线跑出来的幕墙料铣削质量差异却不小,问题往往不在单一设备,而在精度控制链条上的系统性缺失。
精度偏差从哪里来:三个容易被忽视的环节
幕墙型材铣削的精度失控,通常不是主轴本身精度不够,而是装夹刚性、切削参数匹配和测量反馈三者脱节。比如隔热幕墙料的穿条槽铣削,夹具夹紧点若偏离型材中性轴,薄壁腔体在切削力作用下会产生0.05~0.15mm的弹性让刀,肉眼难辨,装配时却直接表现为拼缝不匀。
另一个高频问题是热积累。连续加工时主轴和导轨温升导致丝杠伸长,加工两小时后尺寸漂移是不少车间的隐性问题。至于测量环节,很多工厂仍依赖首件抽检加卡尺复核,缺乏在线反馈闭环,误差累积到批量阶段才暴露。
门窗加工设备的精度控制要点
针对门窗型材的批量铣削,精度控制应落在设备选型、工艺参数、过程监控三个层面:
- 设备层面:关注重复定位精度而非仅看定位精度,幕墙料加工建议选择重复定位精度≤±0.02mm的门窗加工设备,并确认床身热对称结构设计,减少温升引起的几何误差。
- 工艺层面:薄壁腔体件采用多点柔性夹紧,切削深度分层控制,避免单次大吃刀量引发的让刀;主轴转速与进给速度按型材牌号(6063与6061差异明显)匹配,不能一套参数跑到底。
- 监控层面:引入激光对刀或接触式测头做首件与周期性校准,把尺寸漂移控制在0.03mm以内再进入批量。
幕墙型材铣削的质量管控实践
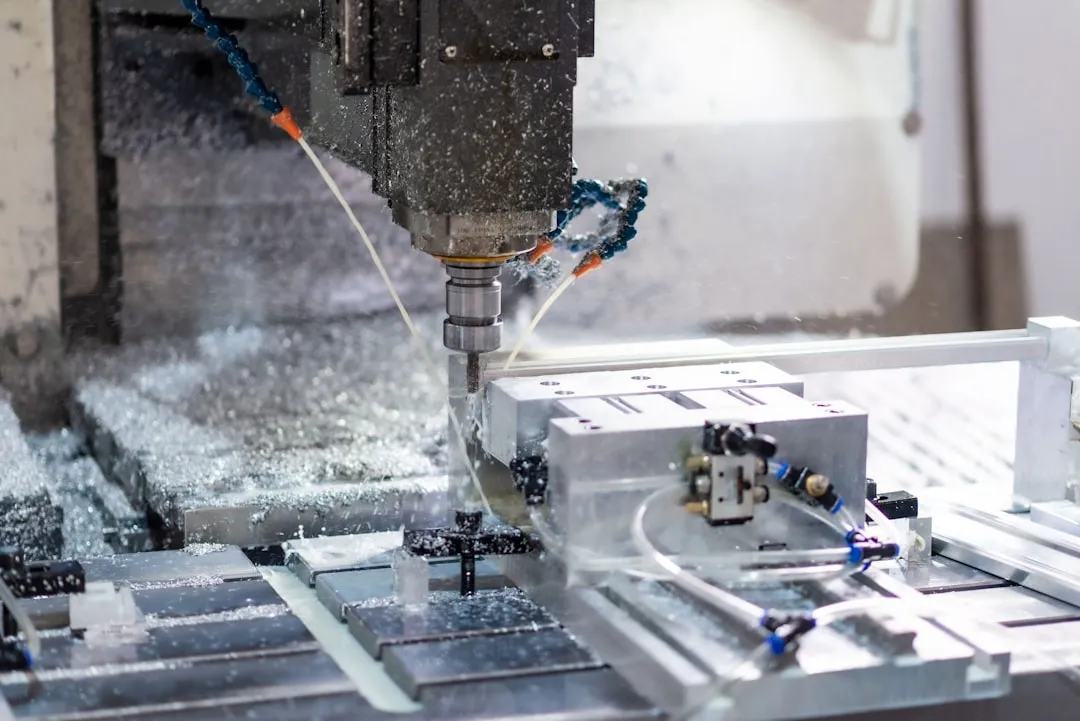
幕墙型材截面大、长径比高,铣削时悬伸段刚性不足是常见痛点。实践中可采用分段支撑加辅助压紧的方式提升系统刚性,同时把铣削力方向控制在靠近夹持点的位置。对于穿条槽、锁扣槽这类配合精度要求高的特征,建议在幕墙加工设备上配置在线检测工位,加工后即时采集槽宽、槽深数据并回传,形成“加工—测量—补偿”的短闭环。
刀具管理同样关键。铣刀磨损后切削力上升会加剧让刀,建议建立刀具寿命台账,按加工米数而非单纯时间换刀,并对磨损刀具做定期径跳检测,径跳超过0.02mm即退役。
可落地的日常管控建议
把精度控制变成可执行的动作,比追求单台设备的高参数更实际。车间可以建立三件事:一是每日开机后的热机与首件校准流程,让设备进入稳定热态再加工;二是按型材截面分类的参数卡,把转速、进给、切深固化为标准;三是每周的几何精度点检记录,重点跟踪丝杠反向间隙和导轨直线度。这些动作配合精度稳定的铝型材加工设备,能把批量尺寸波动压到较小范围。
门窗与幕墙型材加工正朝着高精度、短交期方向演进,设备精度只是起点,真正决定铣削质量的是装夹刚性、参数匹配与测量反馈构成的管控体系。把这条链条打通,精度控制才不是靠运气,而是可复制的工艺能力。
关键词:铝型材加工设备,门窗加工设备,幕墙加工设备