
LATEST NOTE
门窗加工设备与幕墙加工设备选型对比:精度、效率与成本考量
在建筑铝型材加工领域,门窗与幕墙虽同属铝合金结构件,但对设备的能力要求差异显著。不少工厂在扩产或转型时,常把两类产线混为一谈,结果要么精度冗余推高成本,要么设备能力不足导致幕墙料频繁返工。厘清门窗加工设备与幕墙加工设备在精度、效率与成本上的真实差异,是选型决策的第一步。 精度要求:从毫米级到丝级的...
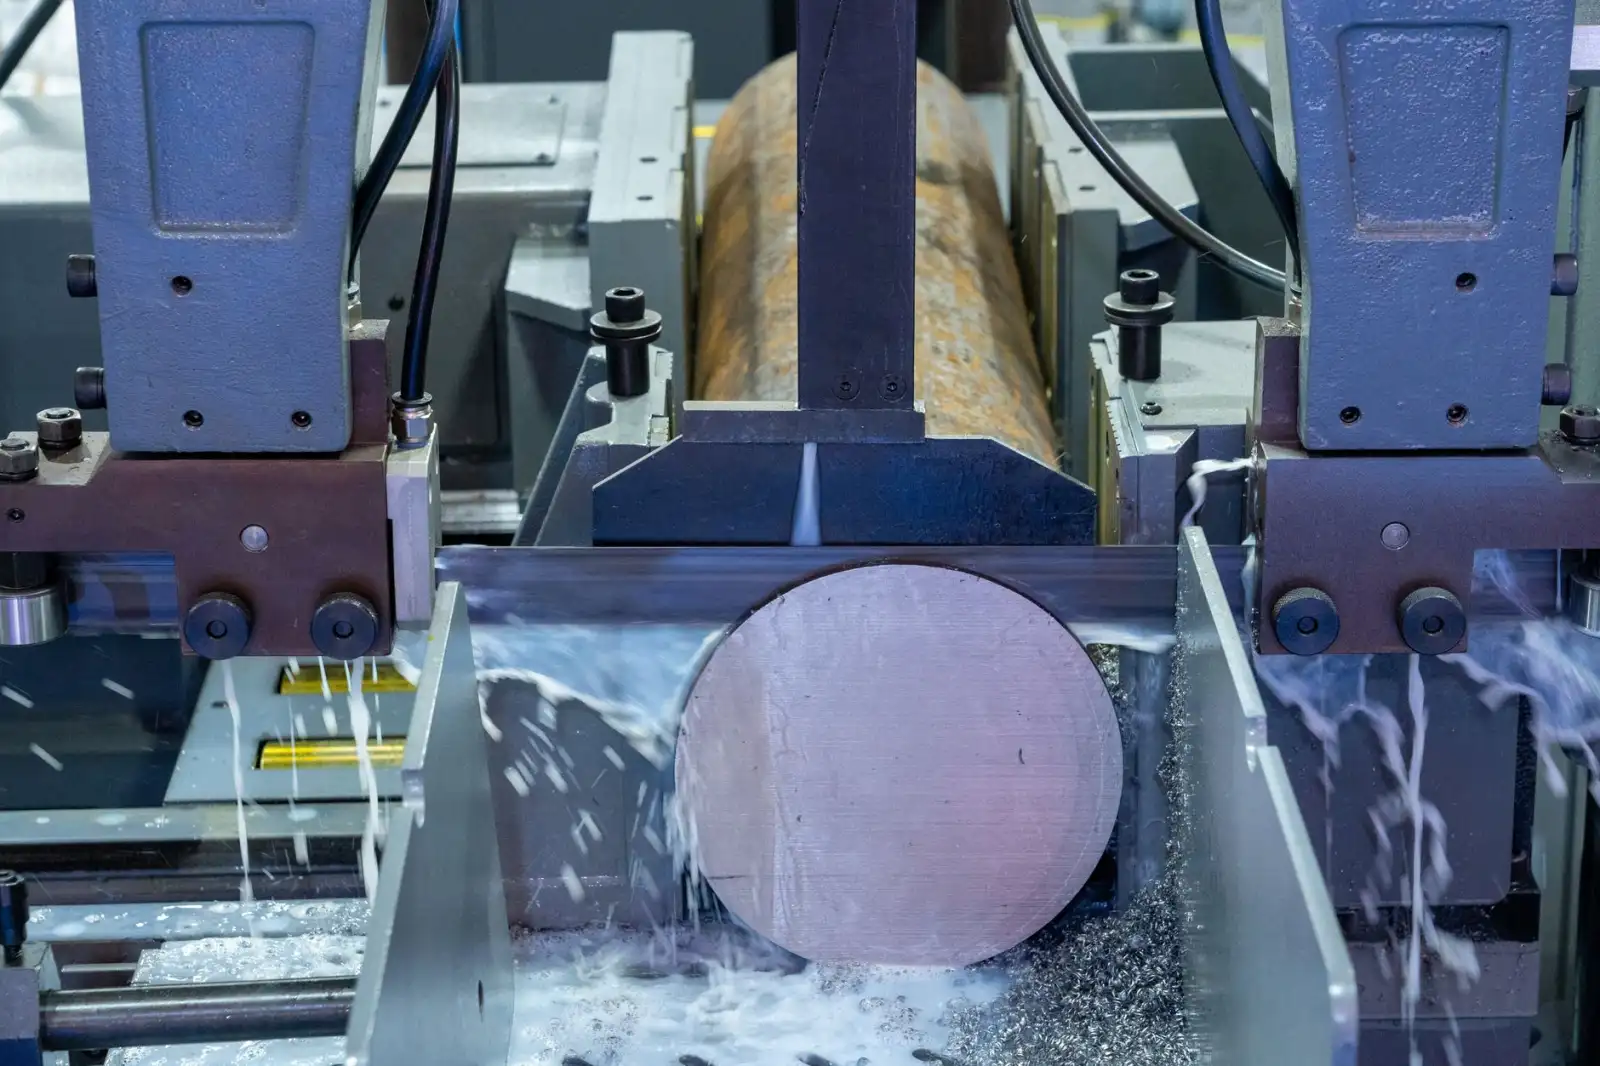
在建筑铝型材加工领域,门窗与幕墙虽同属铝合金结构件,但对设备的能力要求差异显著。不少工厂在扩产或转型时,常把两类产线混为一谈,结果要么精度冗余推高成本,要么设备能力不足导致幕墙料频繁返工。厘清门窗加工设备与幕墙加工设备在精度、效率与成本上的真实差异,是选型决策的第一步。
精度要求:从毫米级到丝级的跨越
普通铝合金门窗的型材切割与铣削,长度公差通常控制在±0.2mm以内即可满足组角与装配需求,角度误差允许在±5′左右。而幕墙型材因涉及结构胶缝、插接配合与单元板块的整体平整度,切割长度公差往往收紧到±0.1mm,角度误差需控制在±2′以内,部分高端单元式幕墙甚至要求±1′。
这种精度差异直接反映在设备配置上。幕墙加工设备通常需要配备更高刚性的床身、伺服驱动的定尺系统以及在线激光测长补偿;而常规门窗加工设备采用机械靠尺加气动定位即可胜任。若用门窗级设备加工幕墙料,切口垂直度偏差会累积到组框环节,导致胶缝宽度不均,后期注胶质量难以保证。
效率与柔性:节拍背后的产线逻辑
门窗产线追求的是大批量、少品种的稳定节拍。一台四头组角机配合双头锯,日产能可达数百樘标准窗,设备投资回收周期短。幕墙产线则呈现“多品种、小批量、高复杂度”的特征——一个单元板块可能涉及十余种不同截面的型材,换型频繁,对设备的柔性化要求远高于纯速度。
选型时需关注几个关键指标:
- 换刀/换型时间:幕墙设备应具备快速换模与程序调用功能,换型时间控制在15分钟以内为宜;
- 加工行程冗余:幕墙型材截面大、长度长,铝型材加工设备的X轴行程需预留至少20%余量,避免后期承接大板块时受限;
- 多轴联动能力:幕墙料的榫口、排水槽、锁孔往往不在同一平面,三轴以上联动加工中心比单工序专机更具优势。
成本考量:别只看采购价
一台国产高端幕墙加工中心的价格通常是同规格门窗专机的1.8至2.5倍,但这并非成本差异的全部。幕墙设备的刀具消耗、编程人力、检测频次均高于门窗产线。反过来,若用门窗设备勉强加工幕墙料,返工率上升带来的材料浪费与工期延误,往往在半年内就吃掉设备差价。
一个务实的判断方法是:统计企业未来两年的订单结构。若幕墙板块占比超过30%,或单板块型材种类超过8种,建议直接配置幕墙级铝型材加工设备;若以标准化门窗为主、幕墙仅作补充,则可选择门窗设备为主、关键工序外协或配置一台高精度加工中心作为柔性补充。
常见问题:复合产线如何取舍
不少中型工厂面临“门窗幕墙混线”的需求。此时不宜追求一台设备通吃,而应按工序拆分:切割环节选用高精度双头锯(兼顾两者),铣削与端面加工环节配置一台五轴加工中心处理幕墙复杂料,门窗标准料仍走专机线。这样既控制了投资总额,又保留了幕墙接单能力。
设备选型的本质是匹配企业真实的订单结构与质量目标。精度留有余量、效率匹配节拍、成本算清全生命周期,三者平衡之后,门窗加工设备与幕墙加工设备的边界自然清晰。佛山市乾丰永聚机械有限公司在铝型材加工设备的配置方案上,建议客户先做工序能力盘点,再定设备规格,避免为用不上的精度买单,也避免为省下的差价反复交学费。
关键词:铝型材加工设备,门窗加工设备,幕墙加工设备