
SERVICE DETAIL
幕墙加工设备解决方案的核心构成与项目实施步骤
幕墙加工并不是单台设备就能完成的事情,从铝型材下料、铣削、钻孔到门窗框组装、幕墙板块预装,每个环节的精度都会影响最终的安装质量。佛山市乾丰永聚机械有限公司围绕幕墙、门窗企业的实际生产节拍,提供从铝型材加工设备到门窗加工设备再到幕墙加工设备的成套配置思路,帮助客户把设备选型与工艺路线一次理顺。 一套...
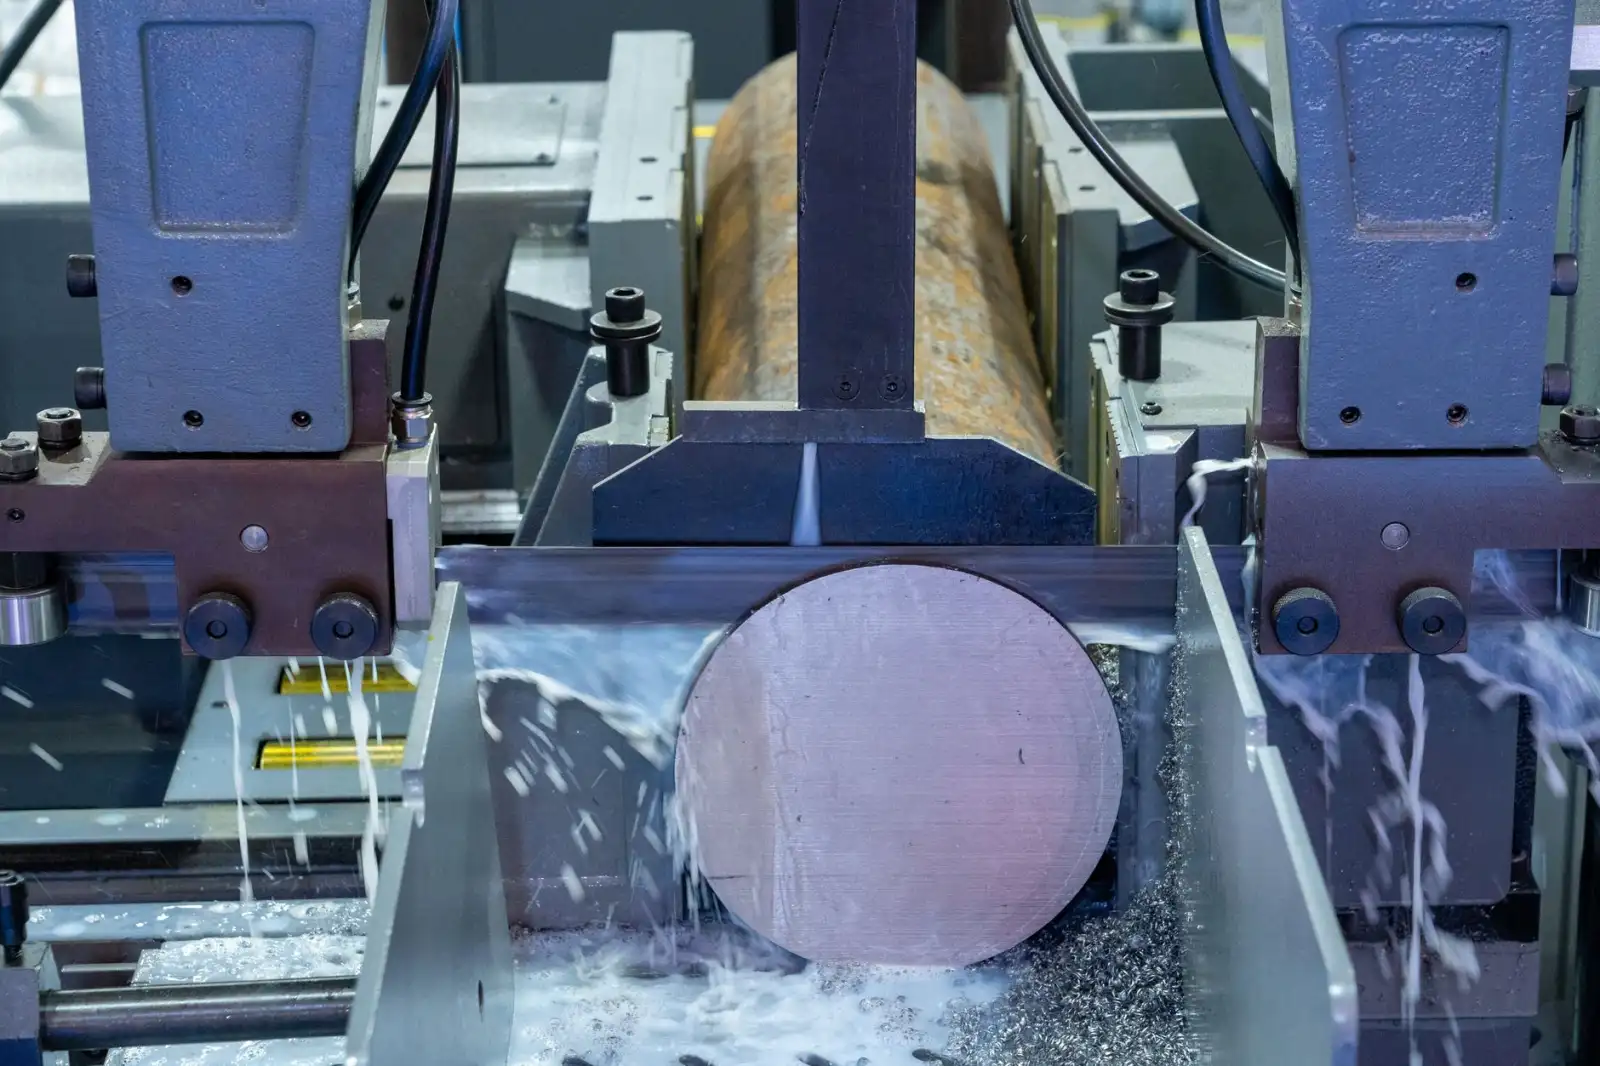
幕墙加工并不是单台设备就能完成的事情,从铝型材下料、铣削、钻孔到门窗框组装、幕墙板块预装,每个环节的精度都会影响最终的安装质量。佛山市乾丰永聚机械有限公司围绕幕墙、门窗企业的实际生产节拍,提供从铝型材加工设备到门窗加工设备再到幕墙加工设备的成套配置思路,帮助客户把设备选型与工艺路线一次理顺。
一套幕墙加工设备方案通常包含哪些环节
完整的幕墙加工解决方案一般覆盖四个环节:型材切割下料、端面铣削与冲压、钻孔攻丝、组角与板块预装。以常规单元式幕墙为例,切割设备需要保证±0.1mm以内的长度公差,双头锯的锯片进给速度与型材壁厚要匹配;端面铣床则要兼顾立柱、横梁不同截面的铣削深度。对于断桥铝门窗,还需配置滚压复合与穿条设备。乾丰永聚会根据客户的主打产品——是隐框幕墙、明框幕墙还是普通铝合金门窗——来搭配铝型材加工设备的组合,而不是简单堆砌单机。
不同加工对象对设备的参数要求
选型时最容易被忽略的是型材截面与设备行程的匹配。例如幕墙立柱常见截面宽度在60–200mm之间,切割锯的最大切割宽度需留出余量;门窗加工设备中的组角机,则要关注组角缸压力和定位精度,角缝间隙通常要求控制在0.1mm以内。以下维度建议在采购前逐项确认:
- 切割能力:最大切割长度、锯片直径、单次可切型材根数
- 铣削范围:端面铣的铣刀轴数、铣削深度与进给方式
- 定位精度:数控轴的重复定位精度,一般要求在±0.05mm级别
- 节拍匹配:单班产量与设备理论产能的比例,避免前道快、后道堵
项目实施一般怎么推进
设备到位只是开始,落地效果取决于工艺衔接。乾丰永聚的典型实施路径是:先由技术人员了解客户的型材清单和图纸,出具设备配置建议;再结合车间布局确定水电气与排屑走向;设备安装后进行空载与带料试切,用客户实际型材验证切割长度、角度和组角质量;最后对操作人员进行编程与日常维护培训。对于同时涉及门窗加工设备和幕墙板块加工的客户,还会协助划分工序流转路线,减少型材在车间内的二次搬运。
哪些企业适合这套方案
这套配置主要面向三类客户:一是新建幕墙或门窗生产线的企业,需要从零规划设备组合;二是产能扩张、原有单机设备节拍跟不上的加工厂;三是产品结构升级、开始承接单元式幕墙或系统门窗订单的企业。不同规模客户的侧重点不同,小型加工厂可优先配置切割与组角核心设备,中大型企业则更适合按工序分段配置幕墙加工设备,并预留数控升级空间。
合作前常见的几个问题
客户问得最多的是设备能否兼容多种型材、后期能否扩展,以及售后响应速度。建议在洽谈时提供近半年的型材规格清单,便于核对设备行程与夹具通用性;同时明确易损件供应周期和培训安排。佛山市乾丰永聚机械有限公司的做法是把选型、安装、调试和培训放在同一套服务流程里,让设备方案真正对应到客户的生产图纸和订单结构上。