
LATEST NOTE
门窗加工设备与幕墙加工设备选型对比:精度、效率与成本维度分析
在佛山及珠三角的门窗幕墙产业集群里,不少企业在扩产或技改时都会遇到同一个困惑:同样叫"铝型材加工设备",报价从十几万到上百万不等,门窗厂和幕墙厂买回去的设备到底差在哪?有人图省事按门窗标准配了幕墙线,结果切割端面垂直度不稳、铣削工序反复返工;也有人按幕墙规格给门窗线配了重型设备,投资回收期被拉长。选...
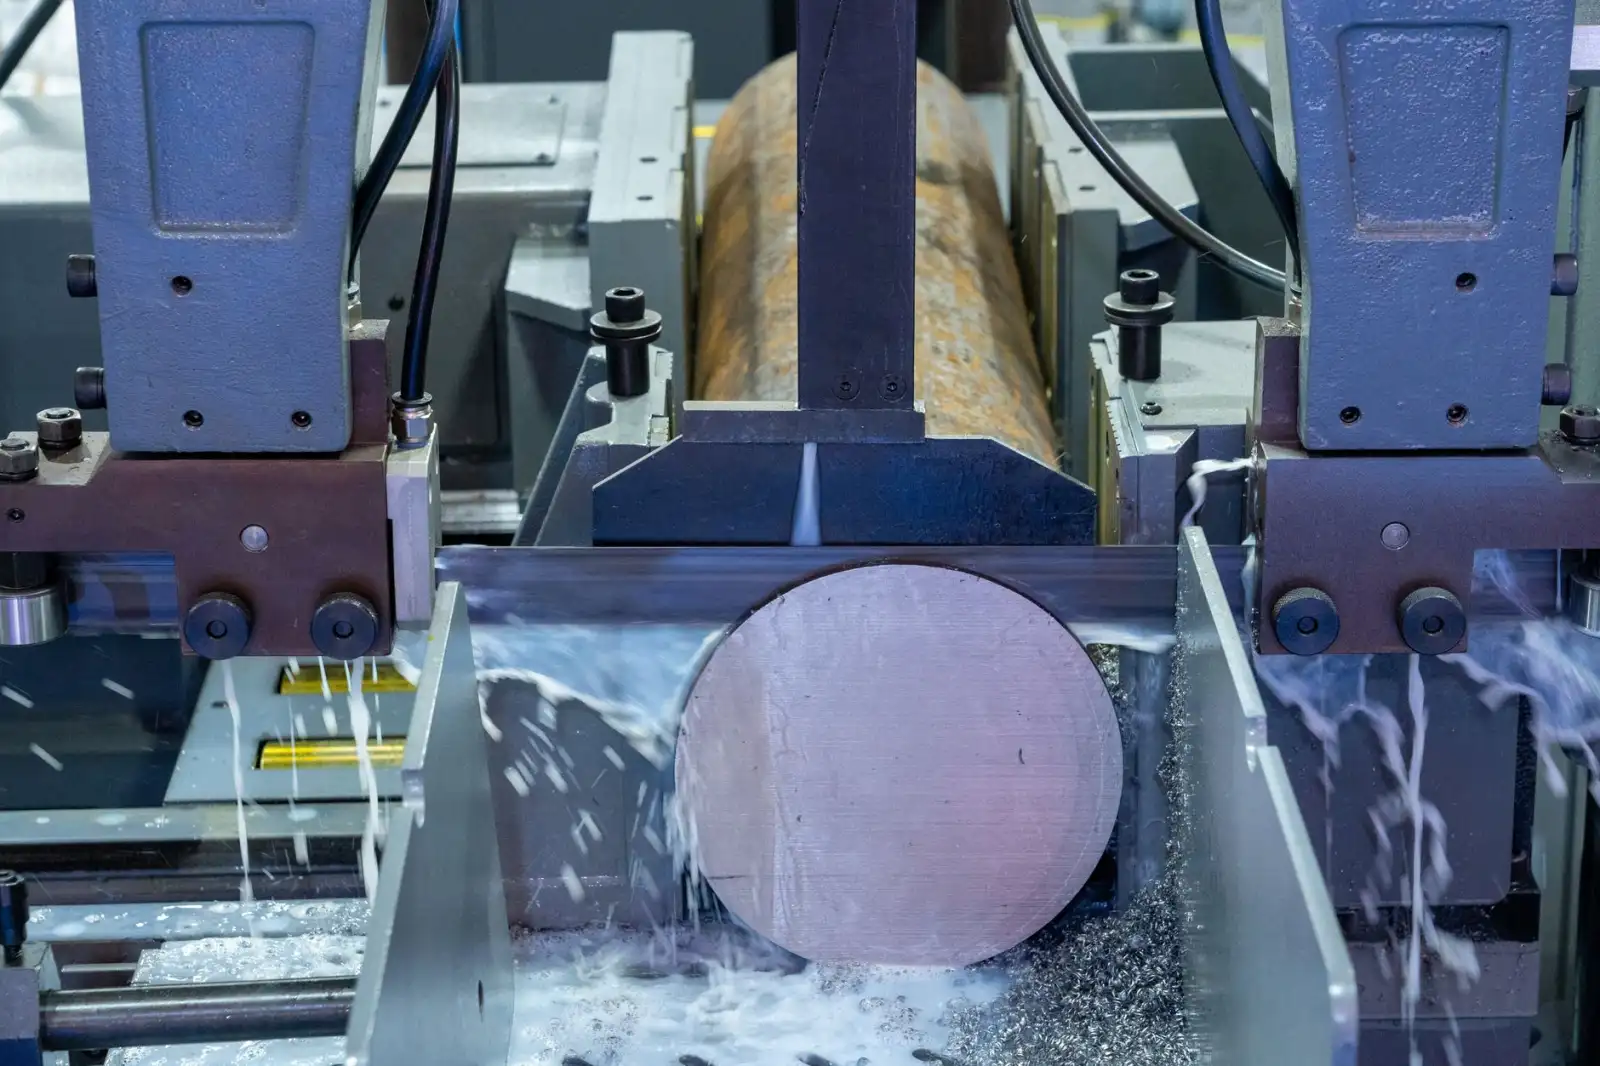
在佛山及珠三角的门窗幕墙产业集群里,不少企业在扩产或技改时都会遇到同一个困惑:同样叫"铝型材加工设备",报价从十几万到上百万不等,门窗厂和幕墙厂买回去的设备到底差在哪?有人图省事按门窗标准配了幕墙线,结果切割端面垂直度不稳、铣削工序反复返工;也有人按幕墙规格给门窗线配了重型设备,投资回收期被拉长。选型偏差的代价,往往在投产半年后才真正显现。
精度要求的分野:从±0.1mm到±0.05mm
门窗型材以穿条隔热断桥料为主,切割长度公差通常控制在±0.1~0.2mm即可满足组角与密封要求;幕墙型材截面更大、壁厚更厚,且立柱与横梁的配合面多采用插接或螺栓连接,切割端面垂直度、角度偏差若超过±0.05mm,会直接导致胶缝宽度不均、现场安装受阻。这就是为什么幕墙加工设备普遍采用双头锯带伺服定位、锯片进给液压阻尼的结构,而普通门窗加工设备在刚性设计上往往做了成本妥协。
铣削环节的差异更明显。幕墙料常需加工长条形榫口、排水槽和安装孔位,行程长、单件切削量大,设备的主轴功率与工作台承载能力必须留足余量;门窗料铣削多为短行程、多工位重复动作,节拍优先于单刀切削量。
效率与成本的平衡逻辑
效率不能只看单机节拍。一条门窗加工设备产线的日产能瓶颈常常出现在组角与五金装配,切割设备的实际利用率反而有限;幕墙加工设备的瓶颈则更多落在铣削与钻孔工序,因为单件加工时间长、工序集中度高。选型时若不按自身产品结构的工序占比测算,很容易出现"买了高速机、卡在慢工序"的尴尬。
成本维度上,建议从三个层面核算:
- 显性采购成本:幕墙级设备因床身铸件重量、导轨规格、伺服配置更高,同功能机型价格通常比门窗级高出30%~60%;
- 工艺适配成本:用门窗设备加工幕墙料,返工率与刀具损耗会显著上升,隐性成本往往超过设备差价;
- 换型柔性成本:多品种小批量企业应关注设备的快速换刀与程序调用能力,而非单纯追求最高节拍。
给选型者的实操建议
产品结构中幕墙料占比超过三成,或承接超高层、单元式幕墙项目的企业,建议直接按幕墙加工设备标准配置,重点核查锯切垂直度、铣削主轴功率与重复定位精度三项参数。以门窗料为主、偶尔涉猎小型幕墙辅料的企业,可选择加强型铝型材加工设备,在床身刚性与伺服配置上适度上探,避免全线重型化带来的资金沉淀。
无论哪类产线,试料验证都比样本参数可靠——带上自家最难加工的三个截面,现场看端面质量、听切削声音、测连续加工两小时后的精度漂移。佛山市乾丰永聚机械有限公司在为客户做设备匹配时,通常也会建议按实际型材断面和工序节拍做一轮打样测算,再确定配置方案,这比事后改造要经济得多。
关键词:铝型材加工设备,门窗加工设备,幕墙加工设备