
LATEST NOTE
门窗加工设备选型指南:断桥铝与普通铝型材生产线配置差异对比
在门窗制造行业摸爬滚打多年的朋友都清楚,断桥铝门窗和普通铝合金门窗看似只差一道隔热条,背后却是两条截然不同的生产线逻辑。不少中小型工厂在扩产或转型时,把普通铝型材的加工思路直接套用到断桥铝生产线上,结果设备买回来才发现工序衔接不上、精度达不到要求,白白交了学费。本文从工艺原理出发,拆解两类产品的设备...
在门窗制造行业摸爬滚打多年的朋友都清楚,断桥铝门窗和普通铝合金门窗看似只差一道隔热条,背后却是两条截然不同的生产线逻辑。不少中小型工厂在扩产或转型时,把普通铝型材的加工思路直接套用到断桥铝生产线上,结果设备买回来才发现工序衔接不上、精度达不到要求,白白交了学费。本文从工艺原理出发,拆解两类产品的设备配置差异,为正在做选型决策的同行提供一份可落地的参考。
一、工艺差异决定了设备配置的底层逻辑
普通铝合金门窗的加工链条相对简洁:切割→冲压(铣孔)→组角→装配。而断桥铝型材多了一道穿隔热条的工序,且型材腔体结构更复杂,对切割端面的垂直度和组角后的平整度要求显著提高。这意味着铝型材加工设备的选型不能只看切割长度和效率,更要关注重复定位精度和刀具适配性。比如断桥铝切割通常要求端面垂直度控制在0.1mm以内,普通铝型材0.2mm即可满足国标,这0.1mm的差距直接决定了你是用普通双头锯还是需要上更高刚性的数控切割中心。
二、生产线配置的关键分岔点
从实际产线搭建来看,两类产品的设备配置差异集中在三个环节:
- 切割设备:普通铝型材可用常规双头切割锯,断桥铝建议配置带锯片进给伺服控制的高精度切割机,避免隔热条在切割过程中受热变形。
- 组角设备:普通门窗多用单头组角机即可完成,断桥铝门窗因型材截面复杂,通常需要四头组角机配合专用组角刀,确保角部强度和气密性。
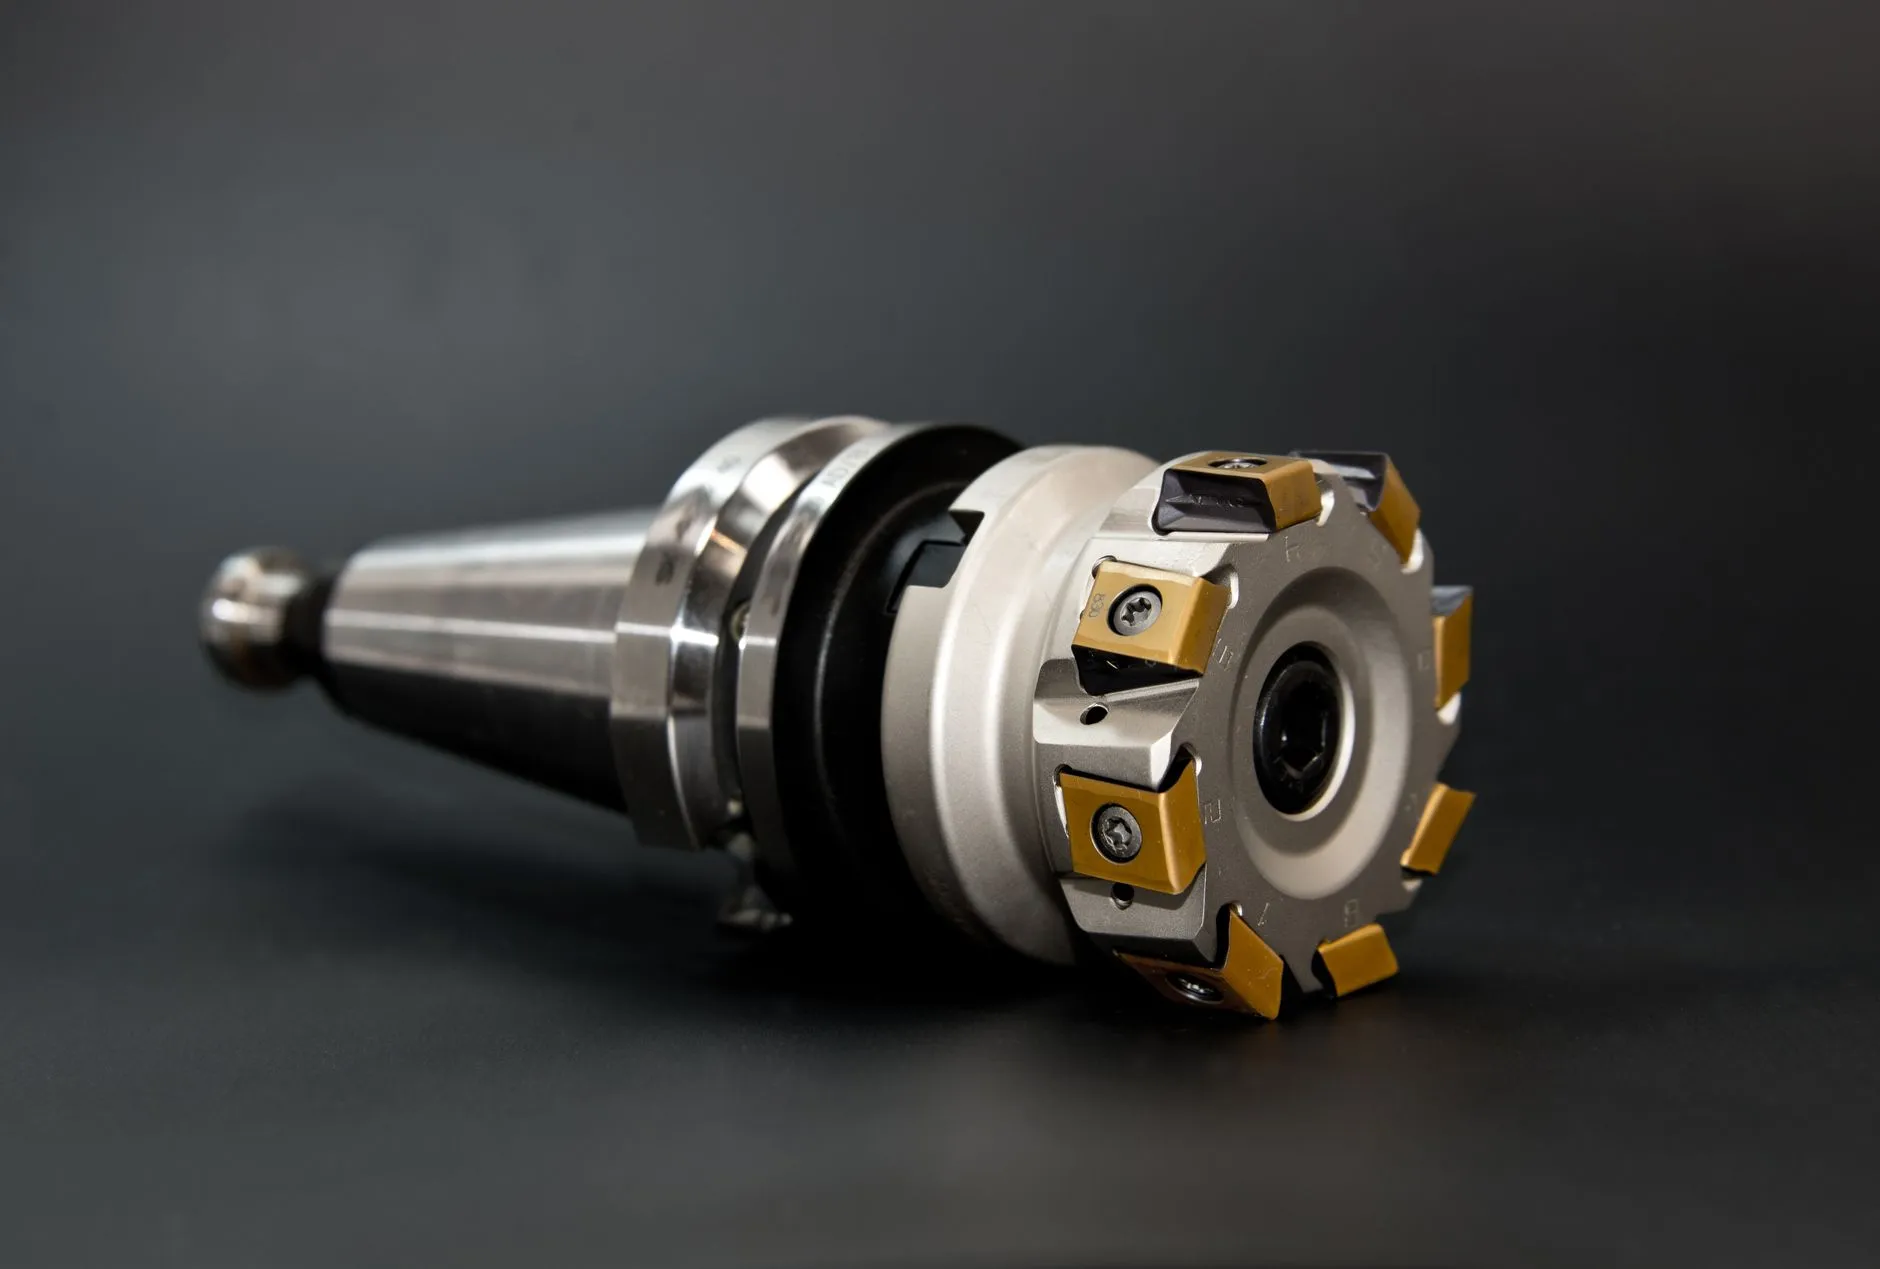
- 铣削工序:断桥铝的排水孔、五金槽口加工更依赖数控铣床或加工中心,普通铝型材用仿形铣或冲床就能覆盖大部分需求。
值得注意的是,如果企业同时承接幕墙加工设备相关的订单,幕墙型材的截面更大、长度更长,切割和铣削设备的行程参数需要预留余量,这一点在产线规划初期就要纳入考量。
三、数据对比:配置差异的量化参考
以日产200樘标准窗的产能规模为例,两条生产线的设备投入和精度指标存在明显分野:
- 设备投资:普通铝型材线核心设备(切割+冲压+组角)约15-25万元;断桥铝线因增加穿条机、高精度切割机和四头组角机,核心设备投入约35-55万元。
- 切割精度:普通线切割长度公差±0.3mm,断桥铝线需控制在±0.1mm以内。
- 组角强度:普通组角机角强度约2500N,断桥铝专用组角机可达3500N以上。
- 人工配置:普通线3-4人可运转,断桥铝线因工序增加,建议配置5-6人以保证节拍衔接。
这些数据不是绝对值,但能帮助你在做门窗加工设备预算时有一个大致锚点,避免被供应商的低价方案带偏。
四、选型时的实操建议
结合佛山及周边门窗产业集群的实际经验,选型时建议重点核实两件事:一是让设备供应商提供断桥铝型材的试切样件,现场测量端面垂直度和切割面粗糙度;二是确认组角机是否支持你常用型材系列的组角刀快速换装。很多工厂在旺季换型频繁,换刀时间每缩短10分钟,一天下来就是可观的产能差。另外,如果未来有计划切入幕墙加工领域,切割设备的送料行程和铣床的X轴行程要提前留出至少20%的冗余,否则后期改造的成本远高于一步到位。
设备选型本质上是对自身产品定位和产能规划的一次梳理。断桥铝和普通铝型材的生产线差异,说到底是精度要求和工序复杂度带来的连锁反应。把工艺需求摸清楚,再对照设备参数逐项匹配,比单纯比价要靠谱得多。佛山市乾丰永聚机械有限公司在铝型材加工设备领域深耕多年,见过太多因选型错配导致的产线浪费,希望这篇对比能给正在做决策的你提供一些实在的参考。
关键词:铝型材加工设备,门窗加工设备,幕墙加工设备