
LATEST NOTE
幕墙加工设备精度控制要点及铝型材深加工质量影响因素分析
幕墙单元板块的加工精度,直接决定建筑外立面的平整度与气密性。在佛山很多铝型材深加工车间里,同样一台幕墙加工设备,不同班组做出来的构件公差能差出0.3mm以上——问题往往不在设备本身,而在工艺参数设定与来料状态控制。下面从原理到实操拆开讲。 一、精度控制的三个核心环节 幕墙型材多为6063-T5/T...
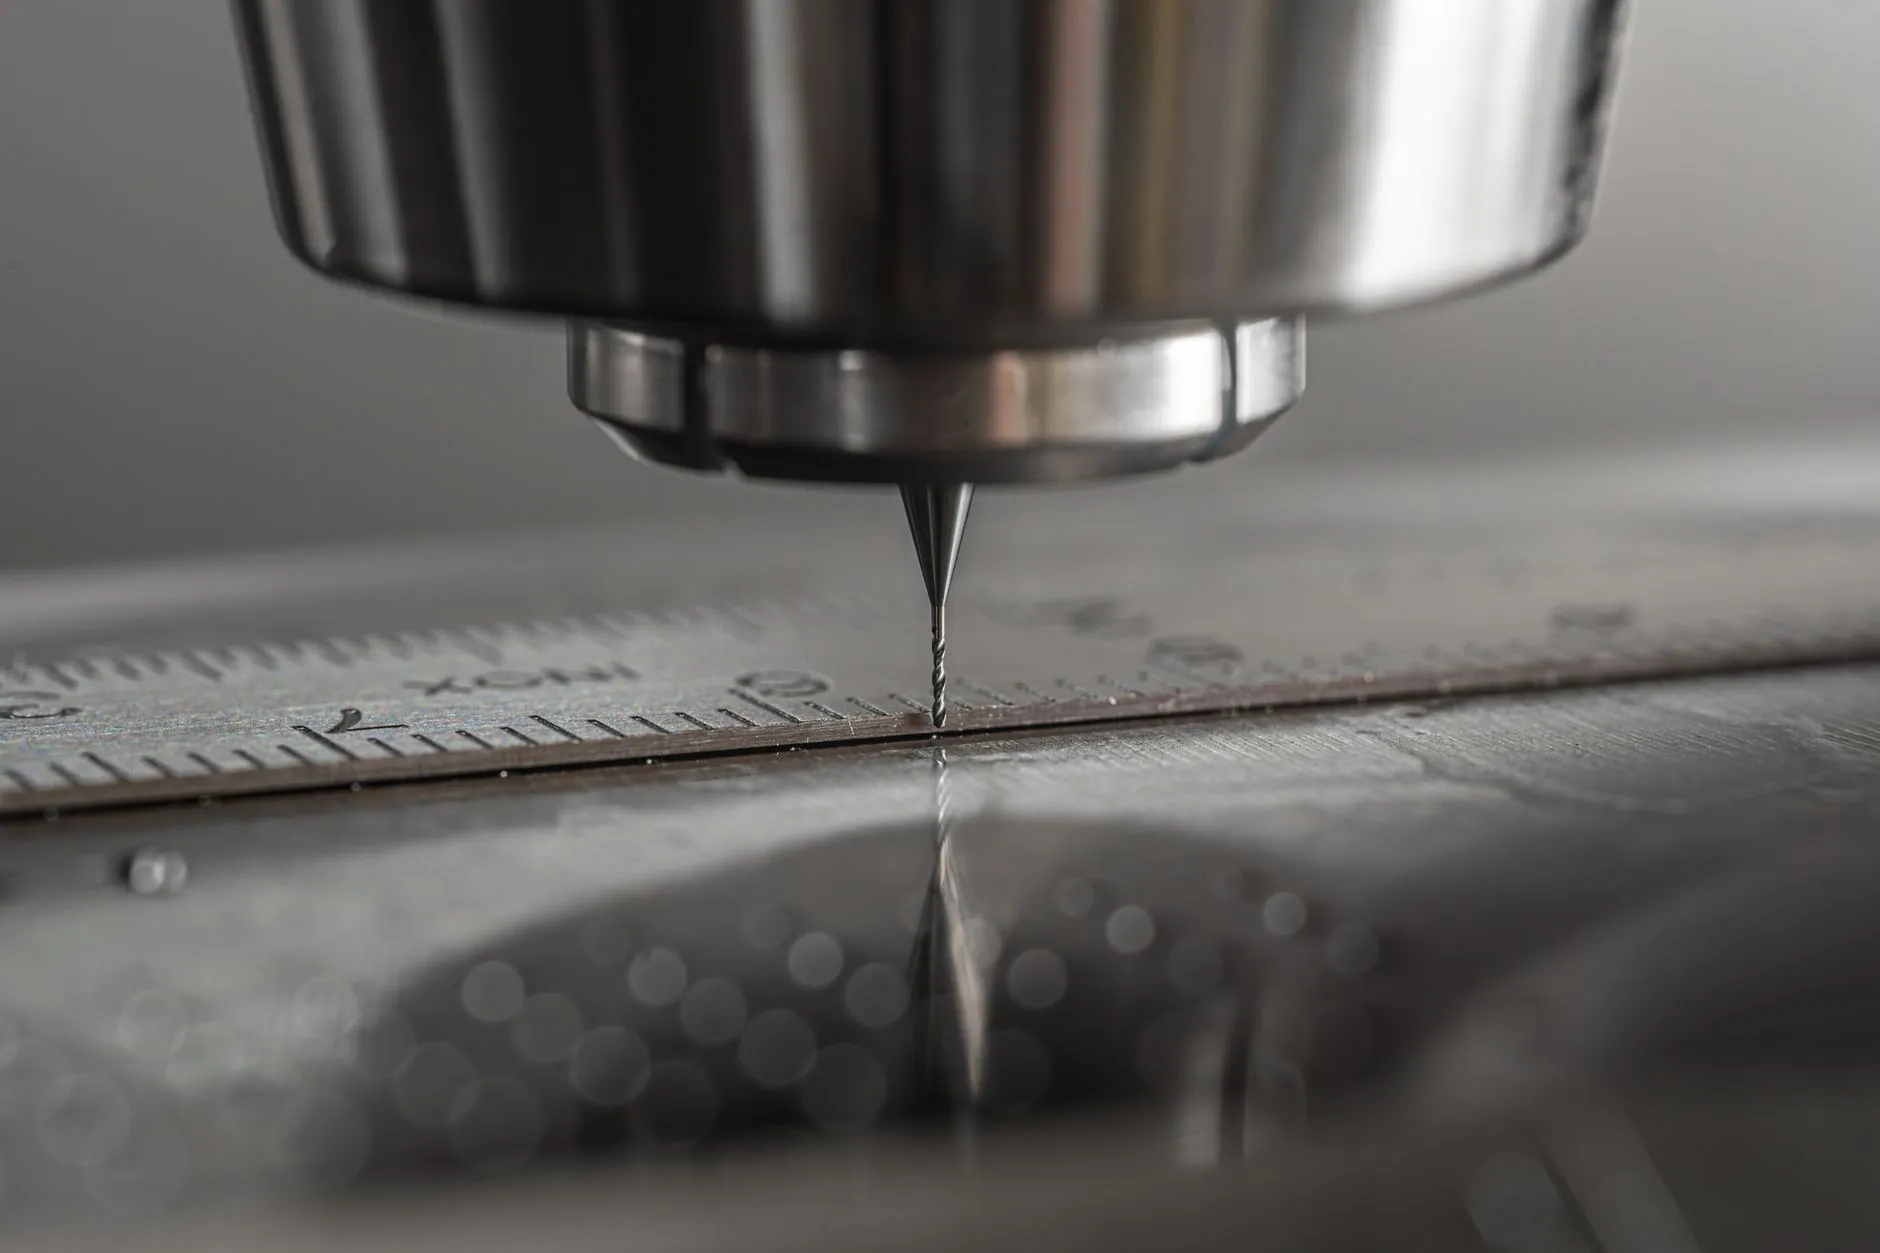
幕墙单元板块的加工精度,直接决定建筑外立面的平整度与气密性。在佛山很多铝型材深加工车间里,同样一台幕墙加工设备,不同班组做出来的构件公差能差出0.3mm以上——问题往往不在设备本身,而在工艺参数设定与来料状态控制。下面从原理到实操拆开讲。
一、精度控制的三个核心环节
幕墙型材多为6063-T5/T6状态,铣削、钻孔、攻丝工序中,影响最终精度的变量集中在三处:主轴径向跳动、夹具定位基准、以及送料机构的重复定位精度。主轴跳动超过0.02mm,铣槽侧壁就会出现明显波纹;夹具若采用单侧压紧,长料易产生微量翘曲,孔位偏移随之放大。实操中建议将铝型材加工设备的定位基准统一到同一侧靠栅,并定期用千分表校验主轴端面跳动,周期不超过500工作小时。
切削参数与排屑的联动关系
铝型材导热快、粘刀倾向明显,转速过高反而加剧积屑瘤。以φ8硬质合金立铣刀加工壁厚3mm的幕墙立柱为例,转速控制在8000-10000r/min、每齿进给0.05mm左右较稳妥,同时必须保证内冷或强吹屑——切屑二次切削是孔位超差最常见的隐性原因。
二、铝型材深加工质量的影响因素
来料状态常被忽视。型材时效不足或停放时间过短,内部残余应力在铣削后释放,构件会出现肉眼难辨的弯曲,装配到门窗加工设备产线的组角工序时才发现端面不贴合。建议深加工前对型材做抽检,直线度按GB/T 5237要求控制在0.3%以内。另外,隔热穿条复合料的加工需注意避免槽口处型材变形,夹紧力应比普通料下调约15%。
- 刀具管理:建立刀具寿命台账,铣刀加工铝合金累计超过8小时即复磨
- 环境控制:车间温差波动控制在±5℃内,减少热胀对长料测量的干扰
- 首件校验:每批次首件做三坐标抽测,重点复核孔距与槽深
三、不同工艺路线下的精度数据对比
以某标准幕墙横梁(长度1800mm、4孔位)为样本,对比两种常见加工方式:传统单机+人工划线定位,孔距累积误差约±0.25mm;采用带伺服送料与光栅反馈的幕墙加工设备一次装夹成型,误差可压到±0.08mm以内,单件节拍从4分钟降至1分40秒。这组数据说明,精度提升的本质是减少装夹次数与人工干预环节,而非单纯提高主轴转速。
回到生产现场,精度控制是一套系统工程:设备选型看重复定位能力,工艺设定看切削与夹紧的匹配,质量稳定看刀具与来料的一致性。佛山市乾丰永聚机械有限公司在铝型材加工设备与门窗加工设备的整线配套中,更关注把这三者串成可复制的作业标准,让每一批构件的公差都落在可控区间内。
关键词:铝型材加工设备,门窗加工设备,幕墙加工设备